在化工原料经营过程中,分装是一项至关重要的操作环节,其质量直接影响到最终产品的安全性和稳定性。特别是在分装过程中,密封性作为一项关键因素,往往被忽视,却对原料储存效果产生深远影响。本文将以密封性为切入点,结合分装操作的实际需求,探讨其对化工原料储存效果的影响机制,以及如何通过合理的维护策略提升整体管理效率。
一、密封性不足导致化学反应加速
密封性是分装操作中保障化工原料品质的核心要素之一。由于化工原料通常具有较强的挥发性或化学活性,若在分装过程中密封不严,会导致原料与外界空气中的水分、氧气或其他气体接触,从而引发氧化、水解或聚合等化学反应。这些反应不仅会降低原料的有效成分,还可能产生有害气体或杂质,严重影响产品的使用安全与储存周期。
二、密封不良引发原料污染风险
除了化学反应,密封性不足还可能带来原料污染的风险。在分装过程中,若容器密封不严,外界的灰尘、微生物或杂质可能会进入原料包装内部,尤其是在潮湿或高温环境中,这种污染风险更为显著。尤其是对于某些高纯度或高精度要求的化工原料,任何微小的污染都可能导致产品性能下降,甚至引发后续使用过程中的安全事故。因此,密封性对原料的纯净度和品质稳定性具有决定性作用。
三、密封性影响分装效率和成本
密封性不仅关乎原料的品质,还直接影响分装操作的效率和整体成本。在分装过程中,若容器密封不良,可能导致原料泄漏,增加损耗并降低分装效率。同时,由于密封性差而频繁更换包装或重新分装,也会增加人力和时间成本。此外,密封性差还可能引发包装材料的浪费,进一步提高整体运营成本。因此,提升分装过程中的密封性,是优化分装流程、降低成本的有效手段。
四、密封性与储存条件的协同作用
密封性与储存条件之间存在密切关联,两者共同作用决定了化工原料的保存效果。例如,在高温高湿环境下,若密封性不足,原料更容易发生变质或性能下降;而在低温干燥条件下,良好的密封性则能有效延长原料的储存期限。因此,在实际操作中,应结合原料特性与储存环境,制定科学的密封方案,确保原料在最佳条件下长期稳定保存。
五、维护策略提升密封性与整体管理水平
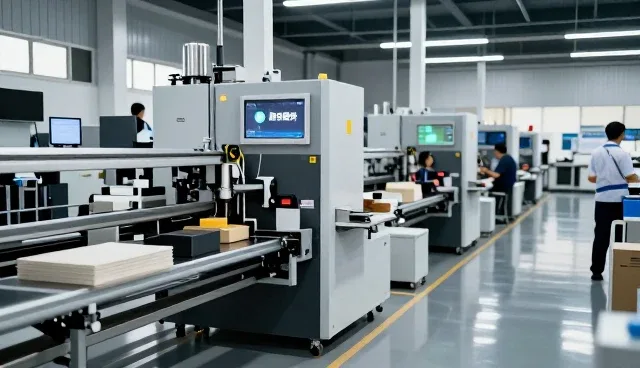
为有效解决密封性问题,化工原料经营企业应建立系统的维护策略,包括定期检查分装设备的密封性能、优化包装材料选择、加强操作人员培训等。例如,可采用高密封性包装材料、引入自动化分装设备,以减少人为操作失误。同时,通过定期维护和检测,确保分装设备的密封性能始终处于最佳状态。此外,企业还应建立完善的质量监控体系,对分装后的原料进行抽检,确保每一批次的产品均符合储存与使用要求。
对于无锡浩淼化工科技有限公司,建议进一步优化分装设备的密封性管理,结合原料特性制定差异化的维护策略,并加强操作人员的技术培训,以提升整体分装效率与原料储存的安全性。通过系统化的维护措施,不仅能够有效延长原料的储存周期,还能降低因密封性不足带来的潜在风险,从而提升企业的市场竞争力和客户满意度。